
برای تولید همه قطعات فلزی لازم نیست مذاب با فشار بالا وارد قالب شود. در بعضی فرایندها، وزن خود مذاب برای پرکردن حفره قالب کافی است. به این روش ریخته گری ثقلی یا ریختهگری گرانشی گفته میشود.
این روش بهخصوص برای تولید برخی قطعات آلومینیومی و فلزات رنگین در قالبهای فلزی چندبارمصرف کاربرد دارد. بااینحال، استفاده از قالب دائم بهتنهایی کیفیت قطعه را تضمین نمیکند. طراحی قالب، دمای مذاب، پیشگرم قالب، کیفیت آلیاژ، سرعت بارریزی، کوره و بوته همگی بر نتیجه اثر میگذارند.
ریخته گری ثقلی چیست؟
در ریخته گری ثقلی، مذاب بدون فشار تزریق زیاد و عمدتاً با نیروی جاذبه وارد قالب میشود. این فرایند در منابع انگلیسی با عنوان gravity casting یا در حالت استفاده از قالب فلزی با عنوان gravity permanent mold casting شناخته میشود.
در کاربرد رایج صنعتی، قالب ثقلی معمولاً یک قالب فلزی یا دائم است که پس از انجماد باز میشود و دوباره مورد استفاده قرار میگیرد. این قالب در بسیاری از کارگاهها با نام قالب ریژه نیز شناخته میشود.
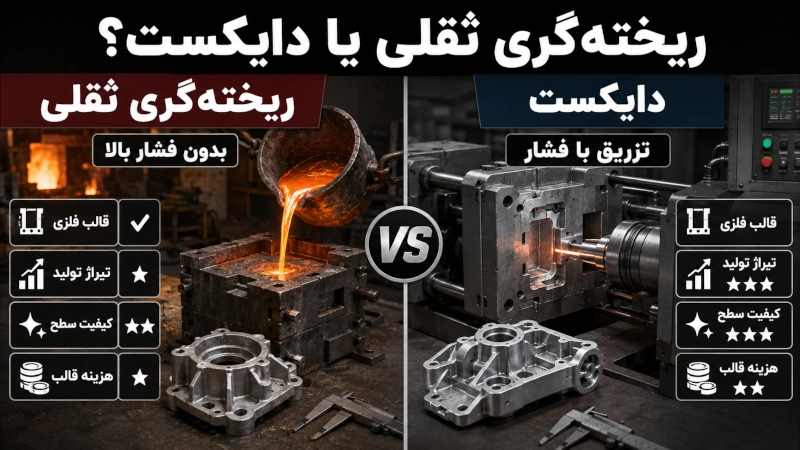
ریخته گری ثقلی با دایکست تفاوت دارد؛ زیرا در دایکست، مذاب با فشار وارد قالب فلزی میشود. با ریختهگری ماسهای نیز یکسان نیست؛ هرچند قالب ماسهای میتواند با جریان گرانشی پر شود، قالب آن معمولاً یکبارمصرف است.
ریخته گری ثقلی چگونه انجام میشود؟
فرایند تولید با بررسی طراحی قطعه آغاز میشود. ضخامت دیوارهها، شیب خروج، محل خط جدایش، راهگاه و تغذیه باید با امکان خروج قطعه از قالب دائم هماهنگ باشند.
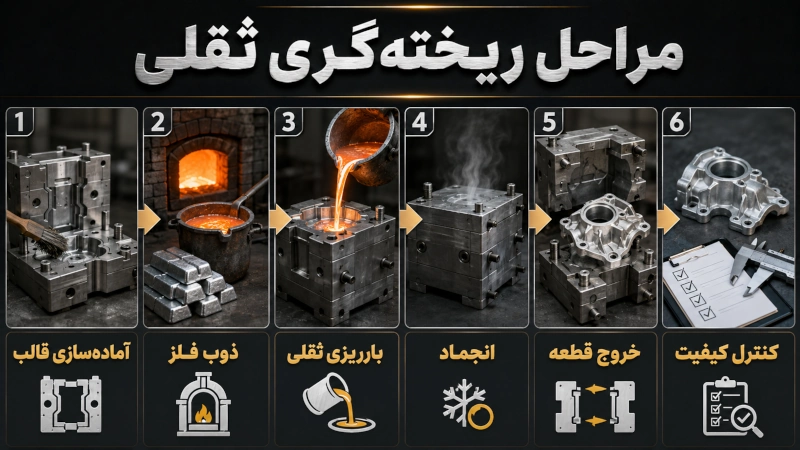
مراحل اصلی عبارتاند از:
- طراحی قالب: مسیر ورود مذاب، تغذیه، تهویه و نحوه خروج قطعه مشخص میشود.
- آمادهسازی قالب: قالب تمیز، بازبینی و در صورت نیاز پیشگرم و پوششدهی میشود.
- ذوب فلز: آلیاژ در کوره مناسب ذوب شده و دمای آن کنترل میشود.
- آمادهسازی مذاب: سرباره و آلودگیهای سطحی تا حد امکان جدا میشوند.
- بارریزی: مذاب با سرعت کنترلشده و تحت نیروی گرانش وارد قالب میشود.
- انجماد: قطعه داخل قالب فلزی سرد میشود و تغذیه انقباض ادامه پیدا میکند.
- خروج قطعه: پس از رسیدن به استحکام مناسب، قالب باز و قطعه خارج میشود.
- عملیات تکمیلی: راهگاهها جدا و بازرسی، پرداخت یا ماشینکاری انجام میشود.
خروج زودهنگام میتواند باعث تغییر شکل قطعه شود و خروج دیرهنگام نیز ممکن است زمان چرخه را افزایش دهد یا جداشدن قطعه از قالب را دشوار کند.
ریخته گری ثقلی برای چه فلزات و قطعاتی مناسب است؟
ریخته گری ثقلی آلومینیوم یکی از کاربردهای مهم این روش است. آلیاژهای آلومینیوم بهدلیل کاربرد گسترده در قطعات سبک صنعتی و خودرویی، در قالب ریژه زیاد استفاده میشوند. البته قابلیت تولید هر آلیاژ باید جداگانه و براساس سیالیت، انقباض و حساسیت آن به عیوب بررسی شود.
برخی آلیاژهای مس مانند برنج و برنز نیز با این روش قابل تولید هستند؛ اما دمای بالاتر، واکنش مذاب با قالب و شرایط ذوب، انتخاب کوره ذوب آلمینیوم، بوته و پوشش قالب را حساستر میکنند. روی، زاماک و بعضی فلزات رنگین کمدما نیز بسته به قطعه و تیراژ میتوانند در قالب دائم ثقلی تولید شوند.
حتما بخوانید : تولید قطعات خودرویی به روش ریخته گری: مراحل، مزایا و نکات فنی
قطعات تولیدشده با ریخته گری ثقلی ممکن است شامل این موارد باشند:
- پوستهها و بدنههای آلومینیومی
- بعضی قطعات خودرویی و صنعتی
- اجزای پمپ، شیرآلات و اتصالات
- قطعات کاربردی برنجی و برنزی
- قطعات دارای تیراژ متوسط
- قطعاتی که ثبات ابعادی و سطح بهتر از قالب ماسهای نیاز دارند
این روش بیشتر برای قطعاتی قابل بررسی است که هندسه آنها اجازه بازشدن قالب و خروج قطعه را بدهد.
مزایا و معایب ریخته گری ثقلی
استفاده چندباره از قالب، مهمترین تفاوت این روش با فرایندهای دارای قالب موقت است. قالب فلزی همچنین انتقال حرارت سریعتری دارد و در صورت کنترل صحیح فرایند میتواند تولید تکرارپذیرتری ایجاد کند.
مهمترین مزایای ریخته گری ثقلی عبارتاند از:
- استفاده چندباره از قالب
- تکرارپذیری بهتر در تولیدهای متوالی
- کیفیت سطح مناسب در بسیاری از قطعات
- کنترل ابعادی بهتر نسبت به برخی قالبهای ماسهای
- کاهش زمان آمادهسازی قالب در تولید تکراری
- مناسببودن برای بعضی تیراژهای متوسط
- کاهش مصرف مواد قالبگیری یکبارمصرف
این مزایا همیشگی و مستقل از شرایط تولید نیستند. قالب نامناسب، دمای کنترلنشده یا مذاب آلوده میتواند کیفیت خروجی را کاهش دهد.
محدودیتها نیز شامل هزینه اولیه قالب فلزی، دشواری تولید بعضی هندسههای پیچیده، حساسیت به دمای قالب و مذاب و نیاز به تعمیر و نگهداری قالب هستند. این روش برای همه فلزات، ابعاد و تیراژها توج توجیه فنی یا اقتصادی ندارد.
دایکست برای تیراژ بالاتر و چرخههای سریعتر قابل بررسی است. ریخته گری ثقلی میتواند برای تولیدکنندهای مناسب باشد که به قالب دائم نیاز دارد، اما پیچیدگی و ظرفیت ماشین دایکست برای قطعه او ضروری یا اقتصادی نیست.
عوامل مؤثر بر کیفیت قطعه
کیفیت قطعه ثقلی به هماهنگی چند عامل وابسته است:
- طراحی راهگاه و تغذیه
- دمای مذاب و قالب
- تمیزی و ترکیب آلیاژ
- سرعت و یکنواختی بارریزی
- تهویه و خروج گاز
- زمان انجماد و خروج قطعه
- پوشش و وضعیت سطح قالب
- انتخاب کوره و بوته
- مهارت اپراتور
قالب سرد ممکن است باعث کاهش سیالیت و پرنشدن بخشهای نازک شود. دمای بیش از حد مذاب نیز میتواند اکسیداسیون، واکنش با قالب و زمان انجماد را افزایش دهد. مقدار مناسب دما باید برای هر آلیاژ، قطعه و قالب تعیین شود.
عیوب رایج در ریخته گری ثقلی
- پرنشدن قالب: ممکن است از دمای پایین، مسیر باریک یا سرعت نامناسب جریان ناشی شود.
- سردجوشی: زمانی ایجاد میشود که دو جریان نیمهسرد بهدرستی به هم متصل نشوند.
- مک گازی: آلودگی مذاب، گاز محلول یا تهویه ضعیف از عوامل احتمالی هستند.
- حفره انقباضی: معمولاً باید تغذیهگذاری و جهت انجماد بررسی شوند.
- آخال: ورود اکسید، سرباره یا ذرات خارجی میتواند در ایجاد آن مؤثر باشد.
- ترک: اختلاف دما، محدودشدن انقباض یا خروج نامناسب قطعه باید بررسی شود.
- تابیدگی: خنکشدن نامتقارن یا خروج زودهنگام میتواند تغییر شکل ایجاد کند.
- چسبیدن قطعه: دمای نامناسب، پوشش ضعیف یا طراحی خروج میتواند مؤثر باشد.
عیبیابی باید بهصورت همزمان قالب، آلیاژ، دما، راهگاه، کوره و شیوه بارریزی را بررسی کند.
حتما بخوانید : روشهای صحیح پر کردن و خالی کردن بوته در قالکاری
چه زمانی ریخته گری ثقلی انتخاب مناسبی نیست؟
این روش ممکن است در شرایط زیر انتخاب مناسبی نباشد:
- تیراژ آنقدر پایین است که هزینه قالب توجیه ندارد.
- هندسه قطعه برای خروج از قالب دائم مناسب نیست.
- تولید بسیار سریع و انبوه موردنیاز است.
- آلیاژ با قالب یا فرایند ثقلی سازگاری کافی ندارد.
- کنترل دمای مذاب و قالب امکانپذیر نیست.
- تجهیزات و نیروی ماهر در دسترس نیستند.
سخن پایانی
ریخته گری ثقلی روشی برای تولید بعضی قطعات آلومینیومی و فلزات رنگین است که در آن مذاب با نیروی گرانش وارد قالب میشود. قالب چندبارمصرف، تکرارپذیری و کیفیت سطح مناسب از مزایای قابلبررسی آن هستند؛ اما نتیجه به طراحی قالب، کیفیت مذاب، دما، کوره، بوته و تجربه اپراتور وابسته است.
برای انتخاب و خرید تجهیزات ریختهگری ثقلی، از کوره ذوب و خرید بوته تا مواد نسوز و ابزار برداشت مذاب، میتوانید از مشاوره تخصصی سپاهان ذوب استفاده کنید تا انتخاب تجهیزات براساس نوع فلز، ظرفیت تولید و شرایط واقعی کارگاه انجام شود.
سؤالات متداول
1- ریخته گری ثقلی چیست؟
روشی است که در آن مذاب عمدتاً با نیروی گرانش وارد قالب میشود و فشار تزریق دایکست وجود ندارد.
2- ریخته گری ثقلی چه تفاوتی با دایکست دارد؟
در روش ثقلی، وزن مذاب قالب را پر میکند؛ اما در دایکست، فلز با فشار و تجهیزات تخصصی تزریق میشود.
3- این روش برای چه فلزاتی مناسب است؟
بیشتر برای بعضی آلیاژهای آلومینیوم، مس، برنج، برنز، روی و دیگر فلزات رنگین قابل بررسی است.
4- مزایای ریخته گری ثقلی چیست؟
قالب چندبارمصرف، تکرارپذیری مناسب و کیفیت سطح بهتر از بسیاری از قالبهای ماسهای، از مزایای احتمالی آن هستند.