
در قالکاری، کیفیت کار فقط به نوع کوره، ماده ورودی یا مهارت اپراتور وابسته نیست. نحوه پر کردن و خالی کردن بوته در قالکاری، میزان شارژ، خشک بودن ماده، پیشگرم کردن بوته، کنترل حرارت، برداشت مذاب و تخلیه در قالب، همگی روی ایمنی کارگاه، عمر بوته و کیفیت خروجی اثر دارند. در این مقاله سپاهان ذوب، اصول ایمن و کاربردی پر کردن و خالی کردن بوته در قالکاری را بررسی میکنیم؛ بدون ورود به روشهای شیمیایی، استخراجی یا دستورالعملهای پر خطر. تمرکز این راهنما روی کار ایمن با بوته، کوره قالکاری، مذاب، قالب شمش و ابزار برداشت است.
چرا نحوه پر کردن و خالی کردن بوته در قالکاری مهم است؟
بوته قالکاری در شرایط سختی کار میکند. این قطعه در تماس مستقیم با حرارت، مذاب، ابزار برداشت، تغییرات دمایی و گاهی مواد ورودی متنوع قرار دارد. بنابراین هر خطا در پر کردن، حرارتدهی یا تخلیه بوته میتواند باعث ترک، شکست، پاشش مذاب یا آلودگی خروجی شود.
روش صحیح پر کردن و خالی کردن بوته در قالکاری روی عمر مفید آن اثر دارد. وقتی بوته بیش از ظرفیت پر شود یا قطعات سنگین بهصورت ناگهانی داخل آن انداخته شوند، دیواره بوته تحت فشار و ضربه قرار میگیرد. این موضوع به خصوص در بوته گرافیتی، بوته قالکاری و بوتههایی که به شوک حرارتی حساستر هستند، اهمیت زیادی دارد.
نحوه خالی کردن بوته ذوب نیز به همان اندازه مهم است. تخلیه مذاب اگر ناگهانی، شتابزده یا با ابزار نامناسب انجام شود، میتواند باعث پاشش، هدررفت مذاب، آسیب به قالب شمش، آلودگی فلز یا خطر مستقیم برای اپراتور شود. رعایت اصول ایمنی کار با مذاب، بخشی از کیفیت تولید است، نه یک نکته جانبی.
آمادهسازی بوته قبل از پر کردن
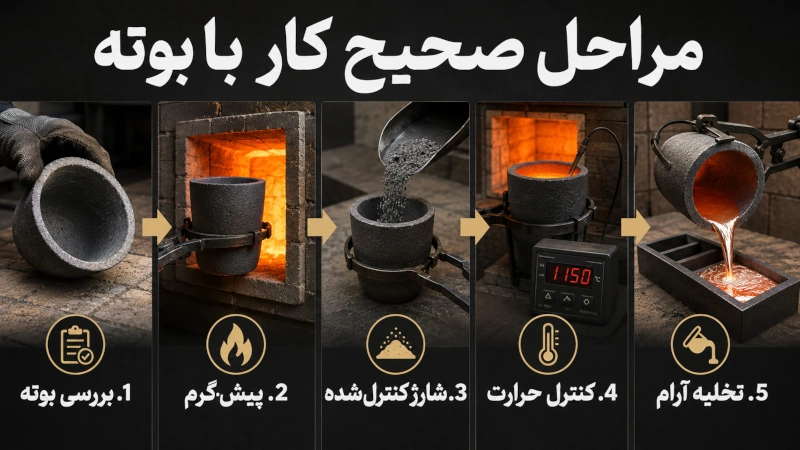
قبل از شارژ بوته، باید وضعیت ظاهری آن بررسی شود. وجود ترک، لبپریدگی، خوردگی، نازک شدن دیواره یا تغییر شکل غیرعادی نشانههایی هستند که نباید نادیده گرفته شوند. استفاده از بوته آسیبدیده در محیط حرارتی میتواند خطر شکست ناگهانی یا آلودگی مذاب را افزایش دهد.
خشک بودن بوته در پر کردن و خالی کردن بوته در قالکاری بسیار مهم است. رطوبت، مخصوصاً در تماس با حرارت شدید و مذاب، میتواند باعث شوک حرارتی، ترک خوردن بوته یا پاشش خطرناک شود. بوته باید در محیط خشک نگهداری شود و پیش از استفاده، از نظر رطوبت و آلودگی بررسی گردد.
داخل بوته نیز باید تمیز باشد. باقیماندههای نامناسب، ذرات چسبیده یا آلودگی قبلی میتوانند کیفیت مذاب را پایین بیاورند. در ذوب طلا و نقره یا کار با فلزات گرانبها، این موضوع حساستر است؛ چون آلودگی محدود هم میتواند روی خروجی اثر بگذارد.
پیشگرم کردن بوته؛ مرحلهای که نباید نادیده گرفته شود
یکی از دلایل مهم ترک خوردن بوته هنگام پر کردن و خالی کردن بوته در قالکاری، شوک حرارتی است. اگر بوته سرد یا مرطوب بهطور ناگهانی در معرض حرارت شدید قرار بگیرد، احتمال ترک، شکست یا کاهش عمر آن بیشتر میشود. پیشگرم کردن بوته به کاهش این تنش حرارتی کمک میکند.
حتما بخوانید : تأثیر جنس بوته بر کیفیت ذوب و قالبگیری|| چرا انتخاب بوته در ریختهگری مهم است؟
بوته گرافیتی و برخی بوتههای حساستر باید با دقت بیشتری گرم شوند. سرعت گرم شدن باید با جنس بوته، دستورالعمل سازنده و شرایط کوره هماهنگ باشد. در این بخش پر کردن و خالی کردن بوته در قالکاری نباید بر اساس حدس یا تجربه ناقص عمل کرد؛ چون هر بوته و هر کوره رفتار یکسانی ندارد.
رطوبت محیط یا نگهداری نامناسب بوته میتواند ریسک آسیب را بالا ببرد. اگر بوته در محیط مرطوب یا سرد نگهداری شده باشد، اهمیت آمادهسازی و پیشگرم کردن بیشتر میشود. پیشگرم اصولی، جای احتیاط را نمیگیرد، اما میتواند احتمال آسیب زودهنگام را کاهش دهد.
روش صحیح پر کردن بوته در قالکاری
در روش صحیح پر کردن بوته، اولین اصل این است که بوته بیش از ظرفیت واقعی پر نشود. ظرفیت بوته فقط به ظاهر یا دهانه آن مربوط نیست؛ نوع فلز، وزن مخصوص، احتمال ایجاد سرباره، فضای لازم برای حرکت مذاب و روش تخلیه هم در ظرفیت عملی اثر دارند.
مواد ورودی باید تا حد امکان خشک، تمیز و بررسیشده باشند. ورود ماده مرطوب، آلوده یا ناشناخته به بوته میتواند باعث پاشش، افزایش سرباره، آلودگی مذاب یا آسیب به بوته شود. در قالکاری، نوع ماده ورودی اهمیت زیادی دارد و مواد ناشناخته یا مشکوک نباید بدون بررسی فنی وارد فرآیند شوند.
از تماس ابزار آلوده با داخل بوته هنگام پر کردن و خالی کردن بوته در قالکاری باید جلوگیری شود. همچنین استفاده از یک بوته برای چند فلز متفاوت، بدون بررسی فنی، میتواند باعث آلودگی متقاطع شود. این مسئله در ذوب طلا و نقره، بوته ذوب طلا و کاربردهای حساس قالکاری اهمیت بیشتری دارد.
ظرفیت بوته را چطور درست محاسبه کنیم؟
ظرفیت بوته فقط به حجم ظاهری آن مربوط نیست. فلزات مختلف وزن و حجم متفاوتی دارند و رفتار آنها هنگام ذوب یکسان نیست. به همین دلیل، یک بوته ممکن است برای مقدار مشخصی از یک فلز مناسب باشد، اما برای فلز دیگر ظرفیت عملی متفاوتی داشته باشد.
پر کردن کامل بوته میتواند خطر سرریز ایجاد کند. هنگام ذوب، باید فضای کافی برای حرکت مذاب، کف احتمالی، سرباره و تخلیه ایمن در دهانه بوته باقی بماند. اگر بوته بیش از حد پر شود، کنترل اپراتور هنگام تخلیه کمتر میشود و احتمال پاشش یا هدررفت مذاب بالا میرود.
ظرفیت اسمی بوته در پر کردن و خالی کردن بوته در قالکاری، باید با ظرفیت واقعی کارگاه مقایسه شود. اگر بوته کوچکتر از نیاز باشد، دفعات ذوب بیشتر میشود و فشار کاری بالا میرود. اگر بیش از حد بزرگ باشد، کنترل حرارت، برداشت مذاب و هزینه تجهیزات ممکن است دشوارتر شود.
نکات مهم هنگام ذوب داخل بوته قالکاری
بعد از پر کردن بوته، کنترل حرارت و رفتار مذاب اهمیت دارد. حرارتدهی باید متناسب با جنس بوته، نوع ماده و شرایط کوره باشد. شعله مستقیم و نامناسب یا حرارت بیش از حد میتواند به برخی بوتهها آسیب بزند و عمر آنها را کم کند.
حتما بخوانید : عملیات حرارتی چدن نشکن: روشها، کاربردها و تأثیر آن بر خواص قطعه
افزایش بیش از حد دما همیشه به معنی کار بهتر نیست. دمای نامتناسب میتواند کیفیت مذاب، میزان سرباره، مصرف سوخت و سلامت بوته را تحت تأثیر قرار دهد. اپراتور باید سطح مذاب را از نظر آلودگی، سرباره و رفتار غیرعادی بررسی کند.
هم زدن یا دستکاری غیرضروری مذاب با ابزار نامناسب نیز میتواند آلودگی وارد بوته کند یا به دیواره آن آسیب بزند. فاصله ایمن از کوره و مذاب باید همیشه رعایت شود و هیچ کاری نباید با عجله یا بدون ابزار مناسب انجام شود.
ابزار مناسب برای پر کردن و خالی کردن بوته در قالکاری
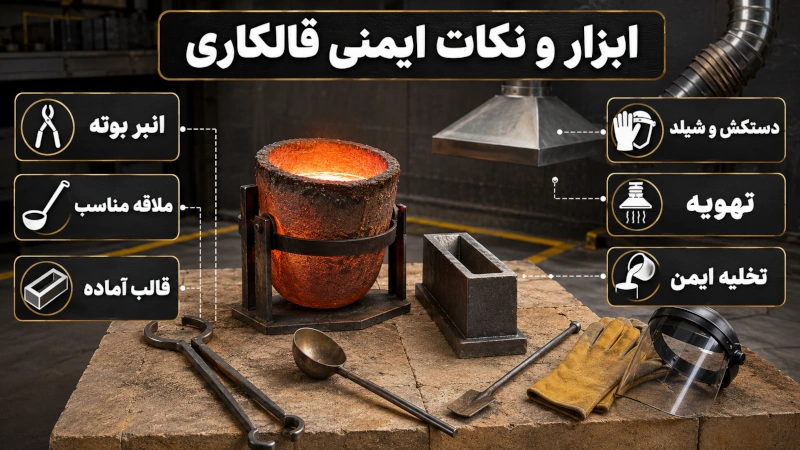
ابزار مناسب، بخش جدی ایمنی کار با مذاب است. انبر بوته باید با اندازه و وزن بوته هماهنگ باشد و بتواند بوته را بدون لغزش نگه دارد. ملاقه مذاب نیز باید متناسب با حجم برداشت و نوع کار انتخاب شود.
در پر کردن و خالی کردن بوته در قالکاری، قالب شمش باید با مقدار مذاب، روش تخلیه و فضای کارگاه هماهنگ باشد. کفروب و سربارهگیر برای کنترل سطح مذاب و کاهش ورود آلودگی به قالب کاربرد دارند. ابزار تمیزکاری بوته نیز باید مناسب باشد تا به دیواره بوته آسیب نزند.
دستکش نسوز، شیلد صورت، عینک ایمنی، لباس کار مقاوم، کفش ایمنی و سطح یا پایه مناسب برای قرار دادن بوته داغ، از تجهیزات ضروری پر کردن و خالی کردن بوته در قالکاری هستند. ابزار نامناسب میتواند حتی با وجود بوته و کوره خوب، خطر و خطای کار را بالا ببرد.
سخن پایانی
پر کردن و خالی کردن بوته در قالکاری یکی از بخشهای حساس کار با کوره است. رعایت ظرفیت بوته، خشک بودن مواد، پیشگرم کردن، استفاده از ابزار مناسب، تخلیه کنترلشده، آماده بودن قالب، تهویه مناسب و تجهیزات ایمنی میتواند به کاهش خطر، افزایش عمر بوته و بهبود کیفیت خروجی کمک کند.
اگر برای انتخاب بوته المانی، کوره قالکاری، قالب شمش یا تجهیزات جانبی مناسب نیاز به راهنمایی دارید، میتوانید از مشاوره تخصصی سپاهان ذوب استفاده کنید تا تجهیزات کارگاه با نوع فلز، ظرفیت ذوب و شرایط واقعی استفاده هماهنگ تر و پر کردن و خالی کردن بوته در قالکاری انتخاب شود.
سؤالات متداول
1-چرا پر کردن بیش از حد بوته در قالکاری خطرناک است؟
پر کردن بیش از حد بوته باعث کاهش فضای حرکت مذاب، افزایش احتمال سرریز، پاشش و سختتر شدن تخلیه میشود. همچنین فشار بیشتری به بوته و اپراتور وارد میکند.
2-آیا پیشگرم کردن بوته قبل از ذوب ضروری است؟
در بسیاری از کاربرد های پر کردن و خالی کردن بوته در قالکاری، پیشگرم کردن برای کاهش شوک حرارتی و افزایش عمر بوته اهمیت دارد. روش و شدت پیشگرم باید با جنس بوته، دستورالعمل سازنده و شرایط کوره هماهنگ باشد.
3-بهترین روش خالی کردن بوته قالکاری چیست؟
روش تخلیه بوته قالکاری باید آرام، کنترلشده و با ابزار مناسب انجام شود. مسیر تخلیه باید ایمن باشد، قالب آماده باشد و اپراتور با تجهیزات ایمنی کامل کار کند.