
کاهش هزینه در یک کارگاه ریختهگری همیشه از خرید مواد اولیه ارزانتر شروع نمیشود. گاهی مقدار فلز مصرفی مناسب است، اما بوته زودتر از موعد آسیب میبیند؛ گاهی کوره سوخت زیادی مصرف میکند یا بخشی از تولید بهدلیل سردجوشی، مک، حفره انقباضی و اختلاف ابعادی دوباره ذوب میشود. این هزینهها ممکن است در محاسبه اولیه دیده نشوند، اما در پایان ماه بخش قابلتوجهی از سود تولید را از بین میبرند. روش های کاهش هزینه تولید در ریخته گری زمانی نتیجه میدهند که ابتدا محل اتلاف شناسایی شود.
کاهش ضایعات، مدیریت انرژی، انتخاب کوره و بوته مناسب، نگهداری مواد نسوز، اصلاح قالب و آموزش اپراتور از مسیرهای اصلی هستند. حذف کنترل کیفیت یا استفاده از تجهیزات فرسوده شاید هزینه امروز را کمتر نشان دهد، اما معمولاً هزینههای پنهان فردا را افزایش میدهد.
روش های کاهش هزینه تولید در ریخته گری از کجا شروع میشوند؟
در بررسی روش های کاهش هزینه تولید در ریخته گری ابتدا باید تمام منابع هزینه شناسایی شوند:
- فلز، قراضه، شمش و مواد آلیاژی
- سوخت و برق کوره
- بوته، مشعل و مواد نسوز
- قالب، ماهیچه و مواد قالبگیری
- نیروی انسانی
- ضایعات و دوبارهکاری
- تعمیر تجهیزات و توقف تولید
- کنترل کیفیت
- حمل و انبارداری
ثبت مقدار شارژ، وزن قطعه سالم، مصرف انرژی، میزان سرباره، تعداد قطعات معیوب و زمان توقف تجهیزات در روش های کاهش هزینه تولید در ریخته گری نشان میدهد کدام بخش سهم بیشتری در هزینه نهایی دارد. بدون این اطلاعات، تصمیمها بیشتر بر حدس استوار خواهند بود.
کاهش ضایعات؛ مهمترین مسیر کنترل هزینه
هر قطعه معیوب فقط مقداری فلز از دسترفته نیست. برای تولید آن انرژی، زمان اپراتور، مواد قالب، ظرفیت کوره و عمر بوته مصرف شده است. اگر قطعه دوباره ذوب شود، بخشی از این هزینهها دوباره تکرار میشوند.
در روش های کاهش هزینه تولید در ریخته گری باید عیوب پرتکرار ثبت و علت احتمالی آنها بررسی شود. سردجوشی، مک، حفره انقباضی، پرنشدن قالب و اختلاف ابعادی ممکن است به دمای نامناسب، سیستم راهگاهی، تغذیهگذاری، کیفیت ماسه، مذاب آلوده یا خطای اپراتوری مربوط باشند.
روش های کاهش هزینه تولید در ریخته گری کاربردی عبارتاند از:
- کنترل دمای ذوب و بارریزی
- اصلاح راهگاه و تغذیه
- بررسی کیفیت ماسه و قالب
- استفاده از شارژ تمیز و تفکیکشده
- کنترل سلامت بوته و ابزار برداشت مذاب
- آموزش روش صحیح بارریزی
- ثبت علت ضایعات هر نوبت تولید
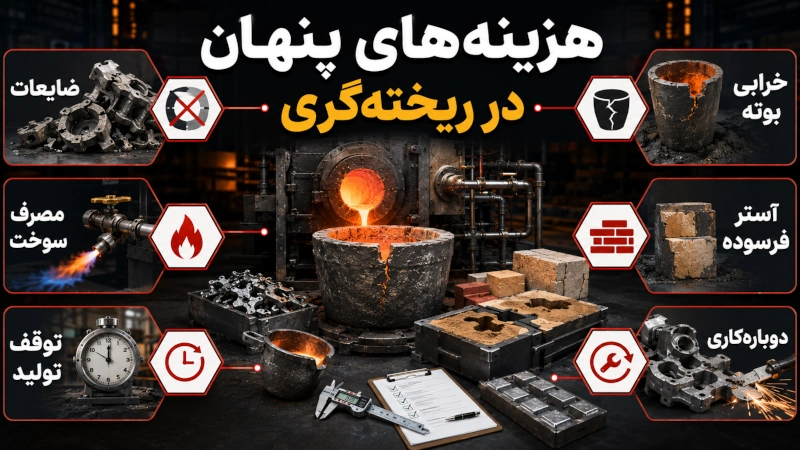
بهینهسازی مصرف انرژی در ریختهگری
در روش های کاهش هزینه تولید در ریخته گری، مصرف زیاد سوخت همیشه به معنی تولید بیشتر نیست. آستر فرسوده، تنظیم نبودن مشعل، اتلاف حرارت، روشن و خاموشکردنهای مکرر و استفاده از کوره بزرگتر از نیاز میتوانند هزینه ذوب را افزایش دهند.
حتما بخوانید : قالبهای موقت و دائم در ریختهگری: تفاوتها، کاربردها و معیار انتخاب
برای کاهش مصرف سوخت کوره باید:
- ظرفیت کوره با حجم واقعی تولید هماهنگ باشد.
- مشعل متناسب با کوره انتخاب و تنظیم شود.
- درب و بدنه کوره اتلاف حرارتی غیرعادی نداشته باشند.
- آستر و عایق نسوز سالم باشند.
- نوبتهای ذوب طبق برنامه تولید انجام شوند.
- مذاب بدون ضرورت طولانی نگهداری نشود.
- کوره و سیستم سوخت بهصورت دورهای سرویس شوند.
انتخاب کوره مناسب؛ هزینه اولیه یا هزینه بلندمدت؟
خرید کورههای ذوب صنعتی فقط یک هزینه اولیه نیست. نوع کوره بر مصرف انرژی، زمان ذوب، کیفیت مذاب، ایمنی، تعمیرات و توقف تولید اثر میگذارد. برای انتخاب کوره مناسب باید نوع فلز، ظرفیت هر نوبت، دفعات ذوب، سوخت در دسترس، فضای نصب، تهویه و روش تخلیه مذاب بررسی شوند.
کوره بزرگ تر از نیاز ممکن است بیشتر اوقات با ظرفیت ناقص کار کند و انرژی اضافه مصرف کند. کوره کوچک نیز تعداد نوبتهای ذوب، زمان کار و استهلاک تجهیزات را افزایش میدهد.
مشاوره تخصصی سپاهان ذوب میتواند برای انتخاب کوره کارگاهی براساس شرایط واقعی کارگاه به تصمیمگیری دقیقتر کمک کند.
بوته و مواد نسوز چگونه هزینه ذوب را تغییر میدهند؟
بوته نامناسب میتواند باعث افزایش زمان ذوب، آلودگی مذاب، تشکیل سرباره، ترک زودهنگام و توقف کارگاه شود. جنس و ظرفیت بوته باید با فلز، دمای کاری و ابعاد کوره هماهنگ باشند. پیشگرم اصولی، جلوگیری از شوک حرارتی، نگهداری در محیط خشک و بررسی ترک یا خوردگی پیش از هر ذوب، به استفاده ایمنتر و افزایش عمر بوته کمک میکنند.
مواد نسوز کوره نیز در حفظ حرارت و محافظت از بدنه نقش دارند. آستر فرسوده یا ترکخورده میتواند اتلاف انرژی و احتمال نفوذ مذاب را افزایش دهد. نسوز باید با دمای کاری، نوع کوره، فلز و ترکیب سرباره سازگار باشد و طبق برنامه بازبینی و ترمیم شود.
طراحی قالب و کاهش پرت مذاب
طراحی قالب و سیستم راهگاهی مستقیماً بر مقدار فلز مصرفی و نرخ ضایعات اثر میگذارد. راهگاه بیش از حد بزرگ، وزن برگشتی را افزایش میدهد؛ درحالیکه راهگاه کوچک یا مسیر نامناسب ممکن است باعث پرنشدن قالب و سردجوشی شود. در طراحی قالب باید مسیر جریان مذاب، محل تغذیه، نقاط داغ، تهویه، ضخامت قطعه و کیفیت ماهیچه بررسی شوند. هدف، کوچککردن بدون محاسبه راهگاه و تغذیه نیست؛ بلکه باید مقدار فلز اضافه بدون مختلشدن پرشدن و انجماد قطعه کنترل شود.
برای کاهش پرت مذاب نیز استفاده از شارژ تمیز، جلوگیری از دمای بیش از حد، کاهش زمان نگهداری مذاب، تمیز نگه داشتن ملاقه و سربارهگیری اصولی ضروری است.
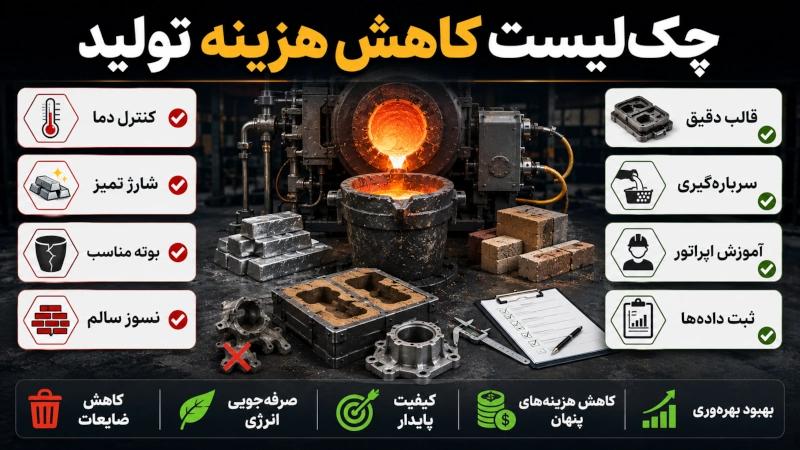
نگهداری پیشگیرانه، آموزش و کنترل کیفیت
خرابی ناگهانی کوره، مشعل، گیربکس، جک یا ابزار برداشت مذاب فقط هزینه تعمیر ندارد. توقف اپراتورها، تأخیر سفارش و از بین رفتن مذاب یا قالب آماده نیز باید در هزینه خرابی محاسبه شوند.
برنامه نگهداری پیشگیرانه بهتر است شامل بازبینی کوره، مشعل، آستر، بوته، قطعات متحرک و ابزارهای جانبی باشد. ثبت تاریخ خرابیها نیز مشخص میکند کدام تجهیز بیشترین هزینه تعمیر یا توقف را ایجاد میکند.
حتما بخوانید : ریخته گری ثقلی چیست؟ مراحل، کاربردها، مزایا و تفاوت با دایکست
در روش های کاهش هزینه تولید در ریخته گری، آموزش اپراتور به همان اندازه مهم است. رعایت ظرفیت بوته، ترتیب صحیح شارژ، کنترل زمان و دما، تخلیه ایمن و ثبت اطلاعات تولید میتواند احتمال خطا را کاهش دهد.
کنترل کیفیت نیز هزینه اضافی محسوب نمیشود؛ اگر مانع ادامه تولید یک عیب تکراری شود. بازرسی ظاهری، کنترل ابعاد، ثبت دمای بارریزی و تحلیل علت ضایعات باید متناسب با حساسیت قطعه انجام شوند.
جدول روش های کاهش هزینه تولید در ریخته گری
| حوزه | مشکل رایج | راهکار پیشنهادی |
| انرژی | اتلاف حرارت و ذوب نامنظم | ترمیم نسوز و برنامهریزی تولید |
| ضایعات | عیوب تکراری | ثبت و تحلیل علت عیب |
| بوته | ترک و عمر کوتاه | انتخاب و نگهداری صحیح |
| قالب | راهگاه یا تغذیه نامناسب | اصلاح طراحی و کنترل ماسه |
| شارژ | آلودگی و سرباره زیاد | تفکیک و پاکسازی مواد |
| تجهیزات | خرابی ناگهانی | نگهداری پیشگیرانه |
| اپراتوری | تفاوت عملکرد شیفتها | آموزش و استانداردسازی |
| کنترل کیفیت | کشف دیرهنگام عیب | بازرسی مرحلهای |
چه کارهایی برای کاهش هزینه اشتباه هستند؟
- خرید تجهیزات نامتناسب فقط بهدلیل قیمت پایین
- حذف کنترل کیفیت
- استفاده از بوته ترکخورده
- بیتوجهی به آستر فرسوده
- شارژ بیش از ظرفیت
- استفاده از قراضه آلوده یا مرطوب
- حذف سرویس دورهای کوره
- خرید کوره بزرگتر یا کوچکتر از نیاز
- کاهش هزینه با نادیدهگرفتن ایمنی
سخن پایانی
روش های کاهش هزینه تولید در ریخته گری مجموعهای از اصلاحات بههمپیوسته هستند. کاهش ضایعات، مدیریت انرژی، انتخاب کوره و خرید بوته مناسب، نگهداری نسوز، طراحی صحیح قالب، آموزش اپراتور و کنترل کیفیت باید همزمان در برنامه مدیریت تولید دیده شوند.
بهترین نقطه شروع در روش های کاهش هزینه تولید در ریخته گری، اندازهگیری است. وقتی مصرف انرژی، نرخ ضایعات، عمر بوته و زمان توقف ثبت شود، میتوان پرهزینهترین بخش را شناسایی کرد. کاهش هزینه زمانی ارزشمند است که کیفیت قطعه، ایمنی نیروی انسانی و پایداری تولید حفظ شوند.
برای بررسی کوره ذوب، بوته، مشعل، مواد نسوز، قالب شمش و تجهیزات جانبی متناسب با نوع فلز و ظرفیت تولید، میتوانید از مشاوره تخصصی سپاهان ذوب و بررسی کامل روش های کاهش هزینه تولید در ریخته گری استفاده کنید.
سؤالات متداول
1-مهمترین روش های کاهش هزینه تولید در ریخته گری چیست؟
پاسخ به شرایط کارگاه بستگی دارد، اما کاهش ضایعات، کنترل انرژی و جلوگیری از توقف تجهیزات معمولاً در اولویت روش های کاهش هزینه تولید در ریخته گری قرار میگیرند.
2-چگونه مصرف سوخت کوره را کاهش دهیم؟
با ترمیم نسوز، تنظیم مشعل، کاهش اتلاف حرارت، برنامهریزی ذوب و استفاده از کوره متناسب با ظرفیت واقعی.
3-انتخاب بوته چه تأثیری بر هزینه تولید دارد؟
بوته مناسب میتواند زمان ذوب، آلودگی مذاب و احتمال خرابی زودهنگام را کاهش دهد. جنس و ظرفیت آن باید با فلز و کوره هماهنگ باشد.