

اگر دو قطعه با آلیاژ و دمای بارریزی یکسان، کیفیت متفاوتی پیدا کنند، احتمال دارد تفاوت از قالب آنها باشد. مسیر نامناسب حرکت مذاب، خروج ضعیف گازها، تغذیه ناکافی یا سطح نامرغوب قالب میتواند باعث مک، سردجوشی، حفره انقباضی و اختلاف ابعادی شود.
قالب ریخته گری فقط شکل بیرونی قطعه را تعیین نمیکند. این مجموعه بر نحوه ورود مذاب، سرعت پرشدن، انتقال حرارت، انجماد و خروج قطعه نیز اثر دارد. به همین دلیل، انتخاب قالب باید همراه با نوع آلیاژ، تیراژ، کیفیت سطح، دقت ابعادی و تجهیزات کارگاه بررسی شود.
قالب ریخته گری چیست؟
قالب ریخته گری محفظه یا مجموعهای از اجزاست که مذاب درون آن جریان پیدا میکند و پس از انجماد، شکل نهایی یا نزدیک به شکل نهایی قطعه را میسازد. قالب میتواند یکبارمصرف یا چندبارمصرف باشد و از موادی مانند ماسه، فلز، گچ یا سرامیک ساخته شود.
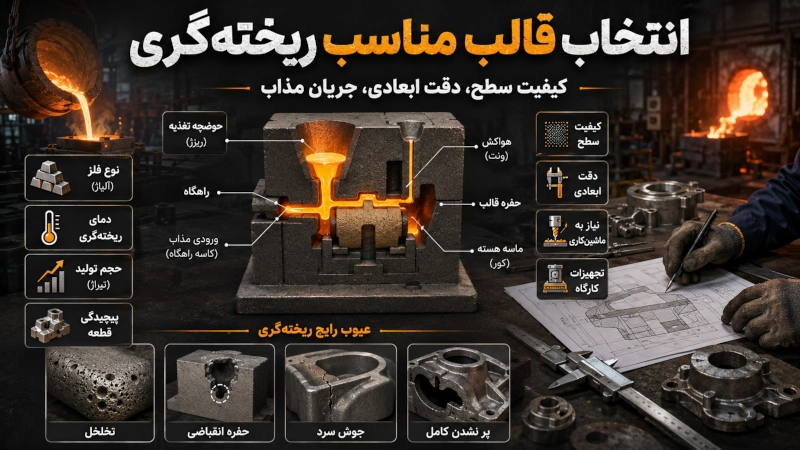
قالب علاوه بر شکل قطعه باید شرایط مناسب برای ورود مذاب، خروج هوا و گاز، تغذیه انقباض و خارجکردن قطعه را فراهم کند. بنابراین، طراحی قالب ریخته گری بخشی از طراحی فرایند است، نه فقط ساخت یک فضای خالی شبیه محصول.
قالب ریخته گری چه بخشهایی دارد؟
اجزای دقیق قالب به روش تولید بستگی دارند، اما بخشهای رایج عبارتاند از:
- حفره قالب: فضای اصلی که شکل قطعه را ایجاد میکند.
- حوضچه بارریز: محل ورود اولیه مذاب و کمک به کنترل جریان.
- راهگاه بارریز: مسیر عمودی انتقال مذاب به کانالهای قالب.
- کانال و ورودی: مذاب را به حفره اصلی هدایت میکنند.
- تغذیه: فلز اضافه موردنیاز برای جبران انقباض هنگام انجماد را تأمین میکند.
- هواکش: مسیر خروج هوا و گازهای قالب است.
- ماهیچه: برای ایجاد سوراخ، مجرا یا هندسه داخلی قطعه استفاده میشود.
- سطح جدایش: محل جداشدن بخشهای قالب از یکدیگر است.
- پوشش قالب: میتواند بر کیفیت سطح، چسبندگی و انتقال حرارت اثر بگذارد.
منابع آموزشی ریختهگری نیز راهگاه، ورودی، تغذیه، ماهیچه و هواکش را از اجزای اصلی سیستم قالب معرفی میکنند.
انواع قالب ریخته گری
انواع قالب ریخته گری را میتوان ابتدا به دو گروه اصلی موقت و دائم تقسیم کرد. قالب ماسهای، گچی، سرامیکی و قالب دقیق معمولاً در گروه موقت قرار میگیرند. قالب فلزی، ریژه و دایکست نیز نمونههایی از قالبهای چندبارمصرف هستند.
انتخاب میان آنها به عوامل زیر بستگی دارد:
- نوع فلز و دمای مذاب
- تیراژ تولید
- ابعاد و پیچیدگی قطعه
- کیفیت سطح موردانتظار
- دقت ابعادی
- هزینه ساخت قالب
- سرعت تولید
- نیاز به ماشینکاری
- امکانات و مهارت کارگاه
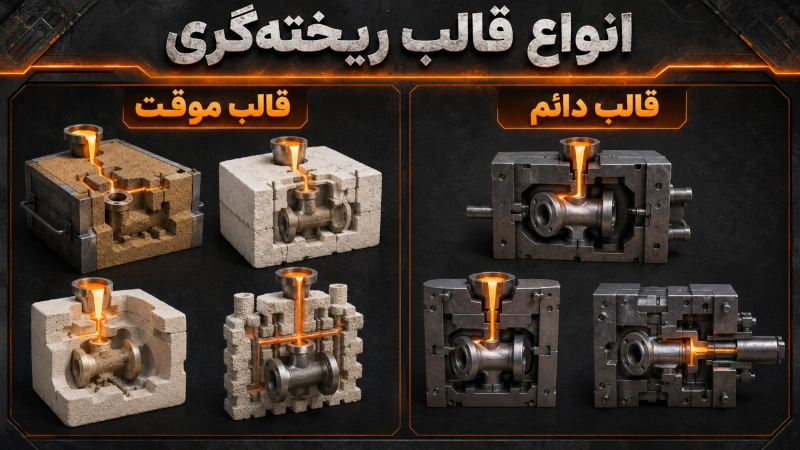
قالب موقت ریختهگری
قالب موقت معمولاً پس از تولید هر قطعه تخریب میشود. این قالبها برای قطعات بزرگ، سفارشهای محدود، نمونهسازی و هندسههای پیچیده انعطاف بیشتری دارند.
هزینه اولیه آنها در بعضی پروژهها کمتر است، اما باید برای هر چرخه دوباره آماده شوند. سرعت تولید، دقت ابعادی و کیفیت سطح نیز به مواد قالب و مهارت قالبگیر وابستگی زیادی دارند.
حتما بخوانید : روش های کاهش هزینه تولید در ریخته گری بدون افت کیفیت
قالب دائم ریختهگری
قالب دائم چندین بار استفاده میشود و معمولاً از فلز یا مواد مقاوم ساخته میشود. این قالب برای تولید تکراری و تیراژی که هزینه ساخت اولیه را توجیه کند، قابل بررسی است.
تکرارپذیری و کیفیت سطح در بسیاری از قطعات بهتر است؛ اما قالب دائم هزینه اولیه و نگهداری بیشتری دارد و برای هر هندسه یا آلیاژی مناسب نیست.
قالب ماسهای؛ انعطافپذیر اما حساس به آمادهسازی
قالب ماسهای یکی از رایجترین قالبهای موقت است و برای تولید قطعات چدنی، فولادی، آلومینیومی و آلیاژهای مس کاربرد دارد. امکان تولید قطعات بزرگ و استفاده از ماهیچههای پیچیده از مزایای آن است.
عملکرد قالب ماسهای به دانهبندی ماسه، نوع چسب، رطوبت، تراکم و نفوذپذیری بستگی دارد. قالب بیش از حد متراکم ممکن است خروج گاز را دشوار کند و قالب کماستحکام نیز در برابر جریان مذاب دچار فرسایش شود.
قالب فلزی یا ریژه
در قالب ریژه، مذاب معمولاً با نیروی گرانش وارد یک قالب فلزی چندبارمصرف میشود. این روش برای تولید بعضی قطعات آلومینیومی، روی و آلیاژهای مس قابل بررسی است.
پیشگرم و کنترل دمای قالب اهمیت زیادی دارد. قالب بیش از حد سرد میتواند جریان مذاب را پیش از تکمیل پرشدن متوقف کند. دمای نامناسب، پوشش ضعیف یا طراحی خروج ناکافی نیز ممکن است باعث چسبیدن یا دشوارشدن خروج قطعه شود.
قالب دایکست
در دایکست، مذاب با فشار وارد قالب فلزی میشود. این روش برای برخی آلیاژهای غیرآهنی، قطعات نسبتاً دقیق و تیراژ بالا کاربرد دارد.
سرعت تولید و کیفیت سطح میتوانند مناسب باشند، اما ساخت قالب و ماشینآلات هزینه بیشتری دارد. کنترل سرعت تزریق، فشار، تهویه و دمای قالب نیز تخصصیتر است. دایکست برای همه فلزات، ابعاد و تیراژها انتخاب اقتصادی یا فنی مناسبی نیست.
قالب گچی، سرامیکی و دقیق
قالب گچی برای بعضی فلزات رنگین و قطعات دارای جزئیات ظریف قابل بررسی است. سطح مناسب از مزایای احتمالی آن است، اما تحمل حرارتی و خروج رطوبت آن باید با دقت کنترل شود.
قالب سرامیکی در برخی کاربردهای دقیق یا دمای بالاتر استفاده میشود. ساخت آن زمانبرتر و حساستر است، اما میتواند جزئیات مناسبی ایجاد کند.
در ریختهگری دقیق، یک الگوی مصرفشونده با لایههای سرامیکی پوشانده میشود. این روش برای هندسههای پیچیده و کاهش بخشی از عملیات ماشینکاری مناسب است؛ هرچند هزینه و زمان فرایند باید در نظر گرفته شوند.
مقایسه انواع قالب ریخته گری
| نوع قالب | موقت یا دائم | کاربرد رایج | مزیت اصلی | محدودیت مهم |
| ماسهای | موقت | قطعات متنوع و بزرگ | انعطاف طراحی | نیاز به ساخت مجدد |
| فلزی یا ریژه | دائم | تولید تکراری فلزات رنگین | تکرارپذیری مناسب | هزینه اولیه بیشتر |
| دایکست | دائم | قطعات پرتعداد و نسبتاً دقیق | سرعت تولید بالا | تجهیزات پیچیده |
| گچی | موقت | بعضی قطعات ظریف غیرآهنی | سطح نسبتاً مناسب | محدودیت حرارتی |
| سرامیکی | موقت | قطعات خاص و دقیق | تحمل حرارت مناسب | فرایند حساستر |
| دقیق | موقت | هندسههای پیچیده | جزئیات و دقت مناسب | زمان و هزینه بیشتر |
| نیمهدائم | ترکیبی | قالب فلزی با ماهیچه موقت | انعطاف بیشتر | کنترل پیچیدهتر |
این جدول راهنمای اولیه است. نقشه قطعه، استاندارد تولید، آلیاژ و امکانات کارگاه باید پیش از انتخاب نهایی بررسی شوند.
انتخاب قالب بر اساس نوع فلز
- چدن: قالب ماسهای در بسیاری از قطعات رایج است؛ اما انقباض، تغذیه و نقاط داغ باید کنترل شوند.
- فولاد: دمای بالاتر، انتخاب ماسه و مواد نسوز قالب را حساستر میکند.
- آلومینیوم: در قالب ماسهای، ریژه، دایکست و روشهای دقیق تولید میشود.
- مس، برنج و برنز: دمای بارریزی، واکنش با قالب و انجماد باید بررسی شوند.
- روی و زاماک: در بعضی قالبهای دائم و دایکست کاربرد دارند.
- سرب: برای برخی قالبهای کارگاهی مناسب است، اما ایمنی بخارات و آلودگی باید جدی گرفته شود.
حتما بخوانید : قالبهای موقت و دائم در ریختهگری: تفاوتها، کاربردها و معیار انتخاب
اثر قالب بر کیفیت سطح و دقت ابعادی
کیفیت سطح داخلی قالب، دانهبندی ماسه، پوشش، آلودگی و واکنش مذاب با قالب بر زبری و ظاهر قطعه اثر دارند. هرچه سطح خروجی ضعیفتر باشد، احتمال نیاز به تمیزکاری و ماشینکاری بیشتر میشود.
دقت ابعادی نیز به نوع قالب، انقباض فلز، طراحی الگو، جابهجایی ماهیچه و کنترل خنککاری وابسته است. قالب دائم در بسیاری از تولیدهای تکراری ثبات بهتری ایجاد میکند، اما فرسودگی یا تنظیم نادرست آن میتواند این مزیت را کاهش دهد.
چکلیست انتخاب قالب مناسب
- فلز و آلیاژ قطعه چیست؟
- تیراژ تولید چقدر است؟
- ابعاد و پیچیدگی قطعه چگونه است؟
- چه کیفیت سطحی نیاز است؟
- تلرانس ابعادی چقدر حساس است؟
- هزینه قالبسازی باید در چه محدودهای باشد؟
- ماشینکاری بعدی چقدر است؟
- کوره و روش ذوب چیست؟
- قالب موقت یا دائم توجیه بیشتری دارد؟
- مهارت و تجهیزات کارگاه با کدام روش هماهنگتر است؟
- کنترل کیفیت چگونه انجام میشود؟
سخن پایانی
قالب ریخته گری یکی از عوامل اصلی کیفیت قطعه است و باید براساس نوع فلز، تیراژ، طراحی، کیفیت سطح، دقت ابعادی و امکانات کارگاه انتخاب شود. قالب ماسهای، ریژه، دایکست، گچی، سرامیکی و دقیق هرکدام کاربرد و محدودیت خاصی دارند.
برای رسیدن به نتیجه مناسب، قالب باید با کوره کارگاهی، بوته کوره، کیفیت مذاب و شرایط بارریزی هماهنگ باشد. در انتخاب خرید تجهیزات ریختهگری متناسب با نیاز کارگاه نیز میتوانید از مشاوره تخصصی سپاهان ذوب استفاده کنید.
سؤالات متداول
1-قالب ریخته گری چیست؟
قالب ریخته گری محفظهای است که مذاب در آن جریان پیدا میکند و پس از انجماد، شکل قطعه را ایجاد میکند.
2-انواع قالب ریخته گری کداماند؟
قالب ماسهای، فلزی، ریژه، دایکست، گچی، سرامیکی، دقیق و نیمهدائم از انواع رایج قالب ریخته گری هستند.
3-قالب موقت بهتر است یا قالب دائم؟
هیچکدام همیشه بهتر نیستند. تیراژ، فلز، هندسه، هزینه و کیفیت موردنیاز تعیینکننده هستند.