
کوره مدت زیادی روشن است، بخشی از شارژ ذوب شده اما چند قطعه هنوز جامد ماندهاند. اولین واکنش معمولاً افزایش دما یا ادامه گرمایش است؛ ولی اگر مشکل از ظرفیت، انتقال حرارت، بوته، سنسور یا منبع گرما باشد، این کار فقط مصرف و استهلاک را بیشتر میکند. ذوب نشدن کامل فلز در کوره را بهتر است از چهار مسیر بررسی کنید: آیا دمای لازم واقعاً به فلز میرسد، توان دستگاه با مقدار شارژ متناسب است، حرارت بهدرستی از محفظه و بوته منتقل میشود و سیستم گرمایش مطابق مشخصات کار میکند. نوع آلیاژ، شکل قطعات و وضعیت نسوز نیز میتوانند علت را تغییر دهند.
قدم اول عیب یابی ذوب نشدن کامل فلز در کوره
کورهای که اصلاً بار را به شروع ذوب نمیرساند، با کورهای که بیشتر شارژ را ذوب میکند اما چند قطعه جامد باقی میماند، مسیر عیبیابی یکسانی ندارد.
اگر کوره به دمای تنظیمی نمیرسد، منبع گرما، انرژی ورودی، عایق و کنترلر در اولویتاند. اگر نمایشگر عدد بالایی نشان میدهد ولی فلز هنوز جامد است، محل سنسور و انتقال حرارت مهمتر میشوند. اگر فقط قطعات بزرگ باقی میمانند، شکل و چیدمان شارژ را بررسی کنید.
افت ناگهانی عملکرد نیز سرنخ مهمی در ذوب نشدن کامل فلز در کوره است. دستگاهی که قبلاً با همین فلز و مقدار شارژ کار میکرد، احتمالاً مسئله متفاوتی با کورهای دارد که از ابتدا برای این بار کند بوده است.
عدد نمایشگر الزاماً دمای فلز نیست
دمای تنظیمشده، دمای حسگر، فضای کوره، دیواره بوته و خود مذاب میتوانند متفاوت باشند. Nabertherm در بعضی کورههای ذوب، دمای پایه را پشت بوته اندازه میگیرد و برای کنترل دقیقتر، امکان اندازهگیری مستقیم دمای حمام مذاب را نیز در نظر گرفته است. اندازهگیری پشت بوته، اندازهگیری غیرمستقیم محسوب میشود.
در نتیجه، اگر ذوب نشدن کامل فلز در کوره با عدد ظاهراً مناسب روی کنترلر همراه است، قبل از افزایش نقطه تنظیم باید مشخص شود سنسور دقیقاً کجا قرار دارد و چه چیزی را اندازه میگیرد. مستندات Nabertherm نیز نشان میدهد خطای حسگر، کنترلر و اختلاف دمای نقاط مختلف فضای کاری میتوانند در دقت کل سیستم نقش داشته باشند.
نوع فلز را هم دوباره تأیید کنید. قطعاتی که ظاهراً مشابهاند الزاماً ترکیب یکسانی ندارند. ورود قراضه یا آلیاژ متفاوت به شارژ میتواند باعث شود بخشی از بار رفتار حرارتی متفاوتی نشان دهد.
ظرفیت، شکل شارژ و بوته چگونه ذوب را کند میکنند؟
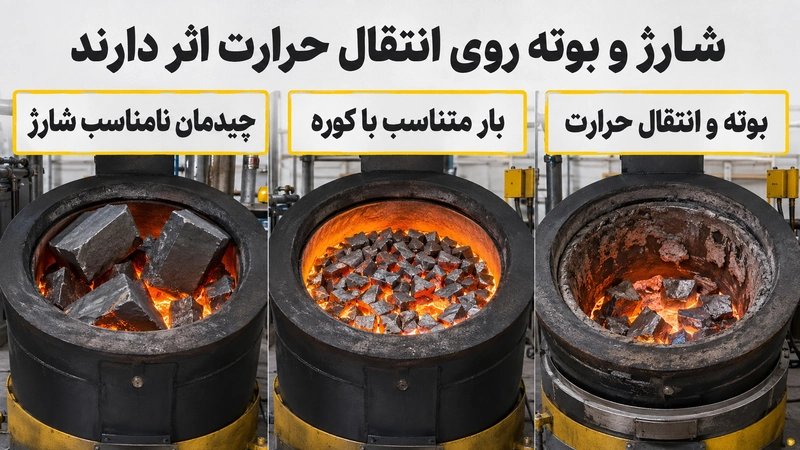
ظرفیت درجشده روی کوره نشان نمیدهد هر مقدار بار در هر شرایطی با سرعت یکسان ذوب میشود. حتی در محصولات یک سازنده، توان گرمایش براساس فلزی که قرار است ذوب شود تطبیق داده میشود؛ بنابراین ظرفیت، نوع فلز و توان باید کنار هم خوانده شوند.
حتما بخوانید : راه اندازی کارگاه ذوب آلومینیوم: از انتخاب کوره تا تجهیزات موردنیاز
اگر مقدار شارژ با توان مفید دستگاه تناسب نداشته باشد، گرمشدن طولانی میشود و ممکن است بخشهایی از بار دیرتر به شرایط ذوب برسند.
در ذوب نشدن کامل فلز در کوره، شکل قطعات هم مهم است. شمش ضخیم، قراضه نامنظم و براده ریز با جرم یکسان، تماس و چیدمان یکسانی در کوره ندارند. در کوره القایی، شارژ نامناسب حتی میتواند به «bridging» یا پلزدن قطعات در بالای حمام مذاب منجر شود.
بوته ذوب فقط ظرف نگهداری فلز نیست. جنس، ضخامت، گرید، رسوبات داخلی و نحوه قرارگیری آن روی انتقال حرارت اثر دارند. در انتخاب بوته کوره باید مدل کوره، فلز و روش گرمایش همزمان بررسی شوند؛ نه فقط ابعاد و ظرفیت.
بررسی منبع گرما و نسوز
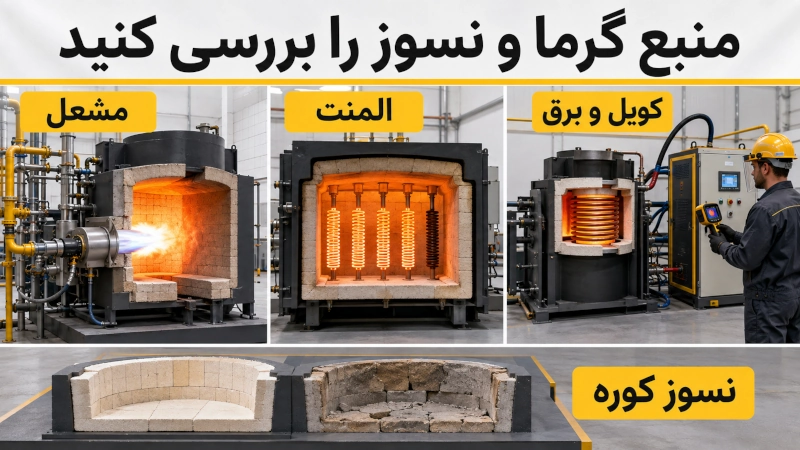
افت تدریجی عملکرد میتواند نشانه تغییر وضعیت تجهیز باشد. افزایش غیرعادی دمای بدنه، ترک نسوز و طولانیشدن سیکل مواردی هستند که بررسی عایق و اتلاف حرارت را توجیه میکنند؛ هرچند هیچکدام بهتنهایی علت را قطعی نمیکنند.
در کوره گازی، وضعیت مشعل، پایداری گرمایش، تأمین سوخت مطابق مشخصات دستگاه و نشتی حرارت باید بررسی شوند. تنظیم یا بازکردن سیستم سوخت بدون دستور سازنده و تخصص کافی، مسیر مناسبی برای عیبیابی ذوب نشدن کامل فلز در کوره نیست.
در کوره برقی مقاومتی، از مدار خارجشدن بخشی از سیستم گرمایشی میتواند شرایط را تغییر دهد. با خرابی یک المنت، دستگاه ممکن است با المنتهای باقیمانده همچنان گرم شود. پس «کوره گرم میشود» الزاماً به معنی سالمبودن کامل سیستم گرمایش نیست.
در کوره القایی نیز توان واقعی، شکل شارژ، کویل، نسوز، خنککاری و کنترل الکترونیکی با هم بررسی میشوند. کویل آبخنک جزء اصلی کوره القایی بدون هسته است و بر فعالبودن حفاظتهای سیستم خنککاری تأکید دارد. عیبیابی مدار قدرت و خنککاری باید توسط فرد متخصص انجام شود.
جدول عیبیابی ذوب نشدن کامل فلز در کوره
| نشانه | علتهای احتمالی | چه چیزی بررسی شود | اقدام بعدی ایمن |
| کوره به دمای تنظیمی نمیرسد | افت منبع گرما یا اتلاف حرارت | مشعل یا المنت، نسوز، حسگر | سرویس طبق دستور سازنده |
| نمایشگر داغ است ولی فلز جامد است | محل سنجش یا انتقال حرارت | ترموکوپل، بوته، شارژ | بررسی روش اندازهگیری |
| فقط قطعات بزرگ باقی میمانند | ابعاد یا چیدمان نامتناسب | شکل و محل شارژ | تطبیق با دستور دستگاه |
| زمان ذوب بیشتر شده | فرسودگی یا افت گرمایش | عایق، المنت یا مشعل | بازرسی فنی |
| بخشی از بار جامد میماند | شارژ نامتناسب، آلیاژ متفاوت یا پلزدن | ظرفیت و ترکیب بار | توقف و بررسی ایمن |
| بدنه داغتر شده | افت عایق یا آسیب نسوز | نقاط داغ و لایه نسوز | ارزیابی تخصصی |
این جدول عیب یابی ذوب نشدن کامل فلز در کوره برای محدودکردن دامنه بررسی است، نه تشخیص قطعی خرابی.
چرا افزایش دما همیشه راهحل نیست؟
اگر مشکل از افت توان، بوته نامتناسب یا عایق فرسوده باشد، افزایش نقطه تنظیم علت اصلی را رفع نمیکند. در عوض، حرارت بیشتری به اجزای کوره تحمیل میشود و شرایط اکسیداسیون یا فرسایش نیز ممکن است نامطلوبتر شود.
حتما بخوانید : کوره ذوب برای کارگاه کوچک: راهنمای انتخاب مدل مناسب
«بیشتر صبر کنید» هم همیشه پاسخ درستی نیست. اگر بخشی از سیستم گرمایش از مدار خارج شده، انتقال حرارت مناسب نیست یا قطعات شارژ در موقعیت نامناسب قرار گرفتهاند، ادامه گرمایش مشکل اصلی را پنهان میکند.
ذوب نشدن کامل فلز در کوره زمانی درست عیبیابی میشود که علت «کمبود دمای واقعی فلز» از «ضعف انتقال حرارت» و «افت توان تجهیز» جدا شود.
تعمیر، ارتقا یا تعویض کوره؟
اگر مشکل ذوب نشدن کامل فلز در کوره جدید است و کوره قبلاً با همین فلز و مقدار بار عملکرد قابلقبولی داشته، سرویس و بازرسی باید پیش از تعویض بررسی شود. حسگر، کنترل، المنت یا مشعل، نسوز و بوته متناسب با نوع دستگاه ارزیابی میشوند. وقتی ظرفیت طراحی از ابتدا با نیاز تولید هماهنگ نیست، فناوری کوره برای فلز موردنظر مناسب نیست یا تعمیرات و تأمین قطعه به محدودیت اصلی تبدیل شدهاند، ارتقا یا خرید کورههای ذوب صنعتی وارد مقایسه میشود. دستگاه جدید نباید جای تشخیص علت را بگیرد.
در ذوب نشدن کامل فلز در کوره، پیش از تماس با تعمیرکار یا فروشنده، نوع آلیاژ، وزن شارژ، شکل قطعات، مدل کوره، نوع بوته، دمای تنظیمی و تغییرات اخیر عملکرد را آماده کنید. اگر تجهیزات جانبی نیز با فرایند هماهنگ نیستند، خرید تجهیزات ریختهگری را در قالب یک سیستم کامل بررسی کنید.
سخن پایانی
ذوب نشدن کامل فلز در کوره همیشه به معنی ضعیفبودن خود کوره نیست. ابتدا نوع آلیاژ را تأیید کنید، سپس وزن و شکل شارژ را با ظرفیت دستگاه بسنجید. بعد مشخص کنید نمایشگر دمای کدام نقطه را نشان میدهد و وضعیت بوته و نسوز چگونه است. در مرحله بعد، منبع گرما متناسب با نوع کوره بررسی میشود. اگر افت عملکرد تازه ایجاد شده، سرویس فنی را پیش از افزایش بیهدف دما در اولویت قرار دهید. برای بررسی شرایط در سپاهان ذوب، نوع فلز، مقدار هر ذوب، مدل یا فناوری کوره و نشانهای که مشاهده میکنید را اعلام کنید تا تناسب کوره، بوته و تجهیزات براساس شرایط واقعی کار ارزیابی شود.
سوالات متداول
1-چرا کوره داغ است ولی فلز ذوب نمیشود؟
در ذوب نشدن کامل فلز در کوره، دمای فضای کوره یا محل حسگر الزاماً دمای خود فلز نیست. انتقال حرارت ضعیف، بوته نامتناسب، مقدار نامناسب شارژ یا خطای سنجش میتوانند باعث شوند نمایشگر عدد بالایی نشان دهد اما فلز هنوز به شرایط لازم نرسیده باشد.
2-آیا زیاد بودن مقدار فلز باعث ذوب ناقص میشود؟
اگر مقدار و چیدمان شارژ با طراحی و توان کوره هماهنگ نباشد، گرمشدن بار دشوارتر میشود. ظرفیت مناسب باید از مشخصات همان مدل و با توجه به فلز موردنظر بررسی شود؛ نه از یک عدد عمومی برای تمام کورهها.
3-آیا بوته نامناسب سرعت ذوب را کاهش میدهد؟
بوته بخشی از مسیر انتقال حرارت است. جنس، گرید، ضخامت، وضعیت سطح و نحوه قرارگیری آن میتوانند عملکرد حرارتی سیستم را تغییر دهند. سازگاری بوته در ذوب نشدن کامل فلز در کوره، باید همزمان با کوره و فلز بررسی شود.