
چدن نشکن یا چدن داکتیل به دلیل وجود گرافیت کروی، در مقایسه با بسیاری از چدن های معمولی، استحکام، چقرمگی و شکلپذیری بهتری دارد. همین ویژگی باعث شده قطعات چدن نشکن در صنایع مختلف مثل خودروسازی، ماشینآلات صنعتی، پمپ، شیرآلات، قطعات تحت بار و تجهیزات سنگین کاربرد گستردهای داشته باشند.
با این حال، خواص نهایی قطعه فقط به ترکیب شیمیایی و ریختهگری چدن نشکن وابسته نیست. عملیات حرارتی میتواند ریزساختار چدن نشکن، سختی، تنشهای داخلی، قابلیت ماشینکاری، استحکام کششی و مقاومت سایشی قطعه را تغییر دهد. به همین دلیل، در بسیاری از قطعات صنعتی، عملیات حرارتی چدن نشکن بخشی مهم از مسیر کنترل کیفیت است. در ادامه این مقاله از مجله سپاهان ذوب صفر تا صد عملیات حرارتی چدن نشکن را بررسی خواهیم کرد.
عملیات حرارتی چدن نشکن چیست؟
عملیات حرارتی مجموعهای از فرایندهای گرمکردن، نگهداری در دمای مشخص و سردکردن کنترلشده است که برای تغییر ریزساختار و خواص مکانیکی قطعه انجام میشود. در چدن نشکن، این فرایند میتواند روی نسبت فریت و پرلیت، تنشهای داخلی، سختی، چقرمگی، مقاومت به سایش و قابلیت ماشینکاری اثر بگذارد.
هدف عملیات حرارتی چدن نشکن همیشه سختتر کردن قطعه نیست. گاهی هدف این است که قطعه نرمتر شود، ماشینکاری راحتتری داشته باشد، تنشهای داخلی آن کاهش پیدا کند یا ساختار آن یکنواختتر شود. در بعضی کاربردها نیز هدف افزایش سختی، استحکام یا مقاومت سایشی است.
به همین دلیل، انتخاب روش عملیات حرارتی چدن داکتیل باید بر اساس کاربرد قطعه، خواص مورد انتظار، ترکیب شیمیایی، ریزساختار اولیه و تجهیزات موجود انجام شود.
چرا چدن نشکن را عملیات حرارتی میکنند؟
عملیات حرارتی چدن نشکن برای اهداف مختلفی انجام میشود. یکی از کاربردهای مهم آن، کاهش تنشهای داخلی پس از ریختهگری است. قطعاتی که ضخامتهای متفاوت دارند یا با سرعتهای مختلف سرد میشوند، ممکن است دچار تنش داخلی شوند و در زمان ماشینکاری یا کارکرد، تغییر شکل یا ترک نشان دهند.
در برخی قطعات، عملیات حرارتی چدن نشکن برای بهبود ماشینکاری انجام میشود. اگر قطعه پس از ریختهگری سختی بالایی داشته باشد، ابزار ماشینکاری سریعتر مستهلک میشود و هزینه تولید بالا میرود. در چنین شرایطی، آنیل چدن نشکن میتواند به نرمتر شدن ساختار کمک کند.
گاهی نیز هدف افزایش سختی، استحکام کششی چدن نشکن، چقرمگی یا مقاومت سایشی است. قطعاتی مثل چرخدندهها، اجزای تحت بار، قطعات ماشینآلات و قطعاتی که در تماس سایشی کار میکنند، ممکن است به عملیات حرارتی هدفمند نیاز داشته باشند. البته هر قطعه چدن نشکن الزاماً به عملیات حرارتی نیاز ندارد و تصمیم نهایی باید با توجه به شرایط واقعی قطعه گرفته شود.
حتما بخوانید : عیوب ریخته گری چدن: بررسی علتها، نشانهها و راهکارهای کاهش خطا
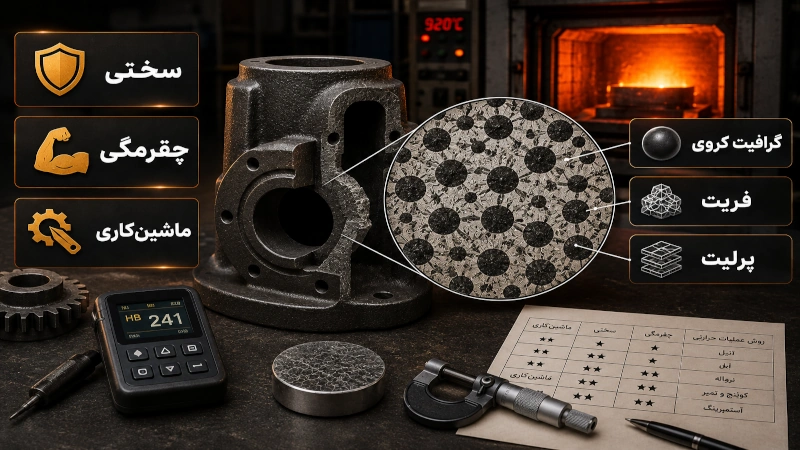
ریزساختار چدن نشکن قبل و بعد از عملیات حرارتی
در چدن نشکن، گرافیت بهصورت کروی در زمینه فلزی قرار دارد. این تفاوت اصلی چدن نشکن با چدن خاکستری است که در آن گرافیت حالت ورقهای دارد. شکل کروی گرافیت باعث میشود تمرکز تنش کمتر شود و قطعه رفتار مکانیکی بهتری نشان دهد.
زمینه فلزی چدن نشکن میتواند فریتی، پرلیتی یا ترکیبی از فریت و پرلیت باشد. زمینه فریتی معمولاً نرمتر، چقرمهتر و ماشینکاریپذیرتر است. زمینه پرلیتی معمولاً سختتر و مقاومتر به سایش است. ترکیب فریت و پرلیت میتواند تعادلی بین سختی، استحکام و قابلیت ماشینکاری ایجاد کند.
عملیات حرارتی چدن نشکن میتواند نسبت فریت و پرلیت را تغییر دهد یا در برخی روشها ساختارهای متفاوتتری ایجاد کند. برای مثال، در آستمپرینگ چدن نشکن، ساختاری ایجاد میشود که میتواند ترکیبی از استحکام، چقرمگی و مقاومت سایشی مناسب ایجاد کند. این نوع چدن با عنوان چدن ADI شناخته میشود.
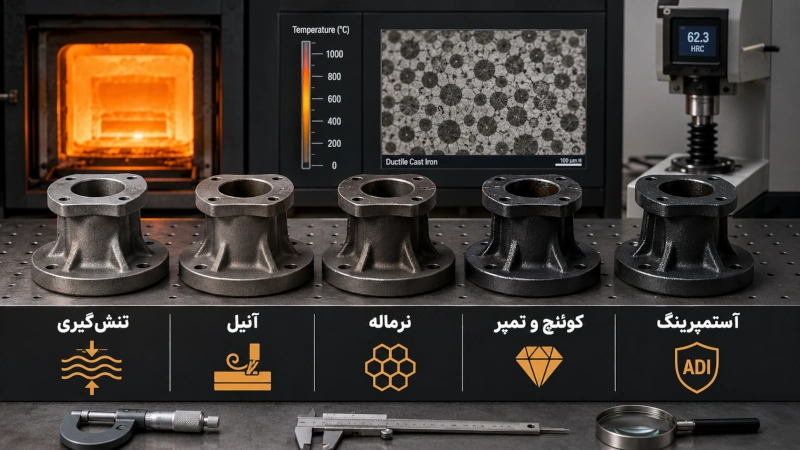
انواع عملیات حرارتی چدن نشکن
تنشگیری چدن نشکن
تنشگیری برای کاهش تنشهای داخلی ناشی از ریختهگری، اختلاف ضخامت، سردشدن نامتقارن یا ماشینکاری انجام میشود. این روش معمولاً برای قطعاتی کاربرد دارد که ثبات ابعادی در آنها مهم است یا احتمال تغییر شکل و ترک در مراحل بعدی وجود دارد.
قطعات با ضخامتهای متفاوت، قطعات ماشینکاریشونده، قطعاتی که دقت ابعادی دارند و قطعاتی که پس از ریختهگری تنش داخلی نشان میدهند، از مواردی هستند که ممکن است به تنشگیری نیاز داشته باشند. هدف این روش معمولاً تغییر شدید سختی نیست؛ بلکه کنترل تنش و پایداری بهتر قطعه است.
آنیل چدن نشکن
آنیل چدن نشکن برای نرمتر کردن قطعه، افزایش قابلیت ماشینکاری، کاهش سختی و ایجاد زمینه فریتیتر استفاده میشود. این روش برای قطعاتی مفید است که پس از ریختهگری سختی بالایی دارند یا ماشینکاری آنها دشوار است.
در آنیل، قطعه تحت چرخه حرارتی کنترلشده قرار میگیرد تا ساختار آن به سمت نرمتر و یکنواختتر شدن حرکت کند. نتیجه نهایی به ترکیب شیمیایی، ضخامت، دمای نگهداری و روش سردکردن بستگی دارد.
نرمالهکردن چدن نشکن
نرماله کردن چدن نشکن میتواند به یکنواختتر شدن ساختار و افزایش نسبت پرلیت کمک کند. در برخی کاربردها، این روش باعث افزایش سختی و استحکام میشود و برای قطعاتی مناسب است که به مقاومت مکانیکی بالاتری نیاز دارند.
البته نتیجه نرمالهکردن به ضخامت قطعه و سرعت سردشدن وابسته است. قطعات ضخیم و نازک ممکن است در یک چرخه حرارتی یکسان، پاسخ کاملاً مشابهی نشان ندهند.
کوئنچ و تمپر چدن نشکن
کوئنچ و تمپر چدن نشکن برای افزایش سختی و سپس کاهش شکنندگی از طریق تمپر انجام میشود. در این فرایند، قطعه پس از گرمشدن و رسیدن به شرایط مناسب، با سرعت کنترلشده سرد میشود و سپس تمپر میشود تا بخشی از تنشها و شکنندگی کاهش پیدا کند.
این روش باید با دقت کنترل شود. چدن بهدلیل وجود گرافیت و حساسیت به تنش حرارتی، در صورت گرمکردن یا سردکردن نامناسب ممکن است دچار ترک یا اعوجاج شود. بنابراین کوئنچ بدون برنامه تمپر مناسب یا بدون شناخت قطعه، ریسک بالایی دارد.
آستمپرینگ چدن نشکن و تولید چدن ADI
آستمپرینگ یکی از روشهای مهم عملیات حرارتی چدن نشکن است که برای تولید چدن داکتیل آستمپرشده یا ADI استفاده میشود. در این روش، هدف ایجاد ساختاری با ترکیب مناسبی از استحکام، چقرمگی و مقاومت سایشی است.
حتما بخوانید : بهترین کارگاه های ریخته گری داکتیل در اصفهان: راهنمای انتخاب کارگاه معتبر
چدن ADI در برخی کاربردهای صنعتی میتواند جایگزین مناسبی برای قطعاتی باشد که به استحکام و مقاومت سایشی بالا نیاز دارند. با این حال، آستمپرینگ نیازمند کنترل دقیق دما، زمان، ترکیب شیمیایی، ضخامت قطعه و تجهیزات مناسب است و برای هر قطعهای بدون بررسی فنی توصیه نمیشود.
چه عواملی روی نتیجه عملیات حرارتی چدن نشکن اثر دارند؟
نتیجه عملیات حرارتی چدن نشکن فقط به انتخاب نام روش وابسته نیست. ترکیب شیمیایی چدن، درصد کربن، سیلیسیم، منگنز و عناصر آلیاژی، میزان کروی شدن گرافیت، ریزساختار اولیه پس از ریختهگری، ضخامت قطعه، سرعت گرمکردن، زمان نگهداری در دما و سرعت سردکردن، همگی در نتیجه نهایی اثر دارند.
یکنواختی دمای کوره نیز بسیار مهم است. اگر بخشهای مختلف قطعه دمای متفاوتی تجربه کنند، سختی و خواص مکانیکی نهایی میتواند غیریکنواخت شود. وجود عیوب ریختهگری مثل مک، ترک یا آخال هم باید قبل از عملیات حرارتی بررسی شود؛ چون عملیات حرارتی همیشه این عیوب را اصلاح نمیکند و حتی ممکن است در برخی شرایط، آنها را تشدید کند.
چکلیست انتخاب عملیات حرارتی چدن نشکن مناسب
برای انتخاب روش مناسب، این موارد را مرحلهبهمرحله بررسی کنید:
- کاربرد نهایی قطعه را مشخص کنید.
- سختی مورد انتظار را تعیین کنید.
- نیاز به ماشینکاری را بررسی کنید.
- ترکیب شیمیایی و ریزساختار اولیه را بررسی کنید.
- ضخامت و هندسه قطعه را در نظر بگیرید.
- وجود عیوب ریختهگری را کنترل کنید.
- روش مناسب؛ آنیل، نرماله، تنشگیری، کوئنچ و تمپر یا آستمپرینگ را انتخاب کنید.
- دما، زمان نگهداری و روش سردکردن را مشخص کنید.
- یکنواختی دمای کوره را بررسی کنید.
- نتیجه را با تست سختی، بررسی ریزساختار یا آزمونهای لازم کنترل کنید.
سخن پایانی
عملیات حرارتی چدن نشکن یکی از روشهای مهم برای کنترل خواص نهایی قطعات داکتیل است، اما انتخاب آن باید فنی و هدفمند باشد. آنیل، نرمالهکردن، تنشگیری، کوئنچ و تمپر و آستمپرینگ هرکدام کاربرد، مزایا و محدودیت خود را دارند. نتیجه نهایی به ترکیب شیمیایی، ریزساختار اولیه، ضخامت قطعه، کنترل دما، زمان نگهداری، روش سردکردن و کیفیت ریختهگری بستگی دارد. اگر برای انتخاب تجهیزات حرارتی، کورههای ذوب خانگی و صنعتی مناسب، مواد نسوز یا کنترل فرایند تولید قطعات چدن نشکن نیاز به راهنمایی دارید، میتوانید از مشاوره تخصصی سپاهان ذوب استفاده کنید تا خرید تجهیزات ریختهگری و شرایط کارگاه با نوع قطعه، ظرفیت تولید و خواص مورد انتظار هماهنگتر انتخاب شود.
سؤالات متداول
1-عملیات حرارتی چدن نشکن چیست؟
عملیات حرارتی چدن نشکن شامل گرمکردن، نگهداری در دمای مشخص و سردکردن کنترلشده برای تغییر ریزساختار، سختی، تنش داخلی، چقرمگی یا قابلیت ماشینکاری قطعه است.
2-بهترین روش عملیات حرارتی چدن داکتیل کدام است؟
بهترین روش ثابت و یکسانی برای همه قطعات وجود ندارد. انتخاب بین آنیل، تنشگیری، نرمالهکردن، کوئنچ و تمپر یا آستمپرینگ به کاربرد قطعه، خواص مورد انتظار و ریزساختار اولیه بستگی دارد.
3-آنیل چدن نشکن چه کاربردی دارد؟
آنیل چدن نشکن معمولاً برای کاهش سختی، افزایش قابلیت ماشینکاری و ایجاد زمینه فریتیتر استفاده میشود. این روش برای قطعاتی که پس از ریختهگری سخت هستند، قابل بررسی است.