
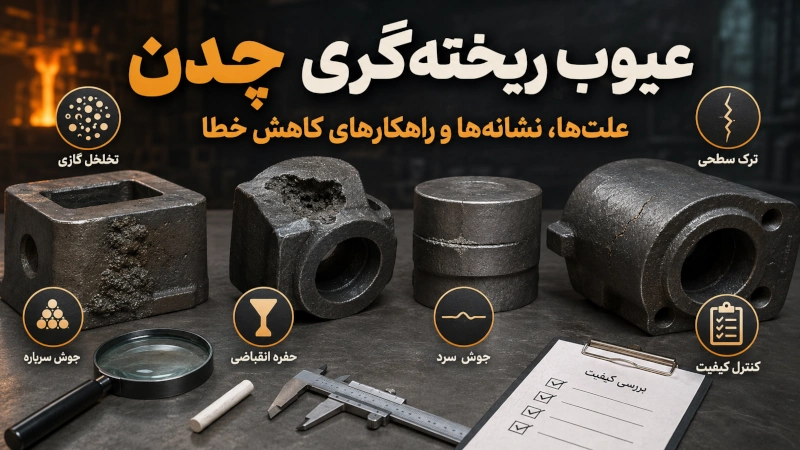
عیوب ریخته گری چدن فقط ظاهر قطعه را خراب نمیکنند. بعضی از آنها میتوانند استحکام، آببندی، ماشینکاری، عمر کاری و حتی ایمنی قطعه را تحت تأثیر قرار دهند. برای مثال، یک مک داخلی کوچک در محل حساس ممکن است در زمان تست فشار یا هنگام ماشینکاری خودش را نشان دهد و باعث برگشت قطعه، دوبارهکاری یا ضایعات شود.
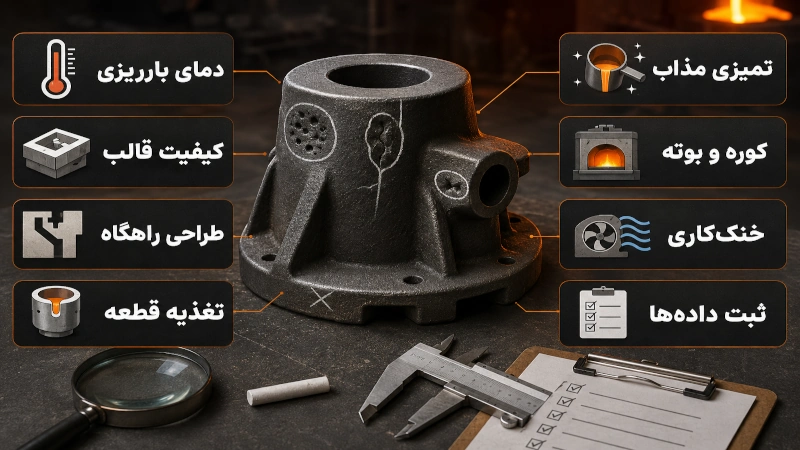
شناخت عیوب ریخته گری چدن به کارگاه کمک میکند مشکل را فقط به اپراتور یا یک مرحله محدود نسبت ندهد. ریشه عیب ممکن است در دمای ذوب چدن، ترکیب شارژ، کیفیت قالب، طراحی راهگاه، تغذیه، شرایط بارریزی، نوع کوره، بوته ریختهگری یا حتی ابزار برداشت مذاب باشد. در این مقاله از مجله سپاهان ذوب با ما همراه باشید تا مهم ترین عیوب ریخته گری چدن را بررسی کنیم.
چرا شناخت عیوب ریخته گری چدن مهم است؟
عیبیابی درست در ریختهگری، یعنی کاهش ضایعات، کاهش هزینه دوبارهکاری، بهبود کیفیت قطعه و کنترل بهتر فرایند تولید. وقتی کارگاه بتواند نوع عیب را درست تشخیص دهد، اصلاحات هم هدفمندتر انجام میشود و نیازی نیست چند عامل مختلف بدون تحلیل تغییر کند.
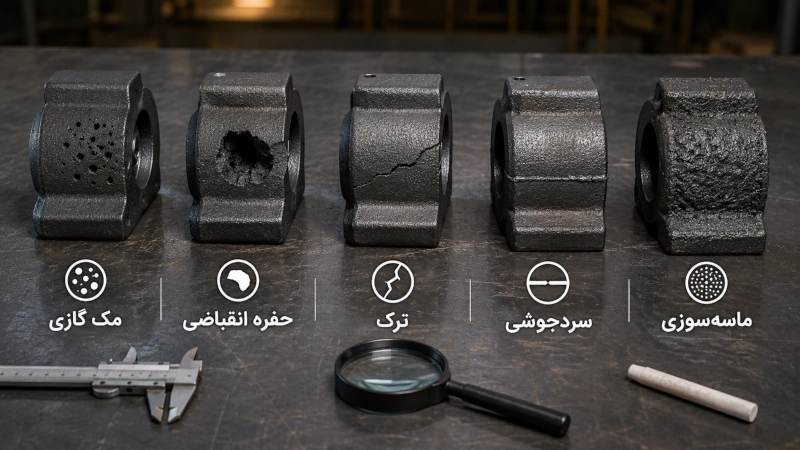
بسیاری از عیوب قطعات چدنی در ظاهر شبیه هم هستند، اما ریشه یکسانی ندارند. مثلاً مک گازی در چدن با حفره انقباضی یکی نیست. هر دو ممکن است بهصورت حفره دیده شوند، اما یکی بیشتر به گاز، رطوبت یا تهویه قالب مربوط است و دیگری به انجماد، تغذیه و کاهش حجم مذاب هنگام سردشدن.
در عیوب ریخته گری چدن خاکستری و عیوب ریخته گری چدن داکتیل، ترکیب شیمیایی، دمای بارریزی، شرایط جوانهزنی، زمان نگهداری مذاب و کیفیت قالب میتواند اثر متفاوتی داشته باشد. بنابراین عیبیابی باید مرحلهای و بر اساس داده واقعی انجام شود.
دستهبندی کلی عیوب ریخته گری چدن
عیوب ریخته گری چدن را میتوان از چند زاویه بررسی کرد:
| دسته عیب | توضیح کاربردی |
| عیوب سطحی چدن | عیوبی مثل ماسهسوزی، زبری بیش از حد، چسبیدن ماسه، ترک سطحی یا پوستهشدن که روی ظاهر و ماشینکاری اثر میگذارند. |
| عیوب داخلی چدن | شامل مک گازی، حفره انقباضی، آخال داخلی یا ترکهای پنهان که ممکن است فقط با برش، تست فشار یا آزمونهای کنترل کیفیت مشخص شوند. |
| عیوب ابعادی و شکلی | تابیدگی، تغییر فرم، ابعاد خارج از تلرانس یا انقباض پیشبینینشده در قطعه. |
| عیوب ناشی از قالب و ماسه | رطوبت، کوبش نامناسب، تهویه ضعیف، کیفیت پایین ماسه یا پوشش نامناسب قالب میتواند عامل این گروه باشد. |
| عیوب ناشی از ذوب و ترکیب مذاب | آلودگی شارژ، دمای نامناسب، اکسیداسیون، سربارهگیری ضعیف یا ترکیب نامناسب مذاب در این دسته قرار میگیرد. |
| عیوب ناشی از بارریزی، راهگاه و تغذیه | سردجوشی، پرنشدن قالب، حفره انقباضی و بعضی ترکها میتوانند از طراحی نامناسب راهگاه، تغذیه یا روش بارریزی ایجاد شوند. |
این دستهبندی کمک میکند کارگاه بهجای حدسزدن، مسیر بررسی عیوب ریخته گری چدن را مشخص کند.
مک گازی در قطعات چدنی
مک گازی در چدن معمولاً بهصورت حفرههای گرد، نسبتاً صاف و گاهی پراکنده دیده میشود. این عیب میتواند روی سطح قطعه یا داخل آن ایجاد شود و در زمان ماشینکاری یا تست فشار خودش را نشان دهد.
دلایل احتمالی مک گازی شامل رطوبت در قالب یا ماهیچه، گازهای حلشده در مذاب، تهویه نامناسب قالب، دمای نامناسب بارریزی، سرعت نامناسب پرشدن قالب و کیفیت پایین مواد اولیه یا شارژ آلوده است. در بعضی موارد، قالب ظاهراً سالم است اما رطوبت ماسه یا خروجنداشتن گازها باعث ایجاد حفره در قطعه میشود.
حتما بخوانید : بهترین کارگاه های ریخته گری داکتیل در اصفهان: راهنمای انتخاب کارگاه معتبر
حفره انقباضی و مک انقباضی در چدن
حفره انقباضی به دلیل کاهش حجم مذاب هنگام انجماد ایجاد میشود. این عیب معمولاً در بخشهای ضخیمتر قطعه، نقاط داغ یا جاهایی دیده میشود که تغذیه کافی به آنها نرسیده است. برخلاف مک گازی، حفره انقباضی معمولاً شکل نامنظمتر و سطح زبرتری دارد.
دلایل رایج این عیب شامل تغذیه نامناسب، طراحی نادرست سیستم راهگاهی، نبود تغذیه کافی در نقاط ضخیم، اختلاف ضخامت زیاد در قطعه، کنترلنشدن جهت انجماد و دمای بارریزی نامناسب است. اگر قطعه در ظاهر سالم باشد اما بعد از ماشینکاری حفره باز شود، احتمال وجود مک انقباضی داخلی باید بررسی شود.
ترک در قطعات چدنی
ترک در قطعه چدنی میتواند در زمان انجماد، هنگام سردشدن یا حتی پس از خروج از قالب ایجاد شود. بعضی ترکها سطحی و قابل مشاهده هستند، اما برخی دیگر ممکن است فقط بعد از ضربه، ماشینکاری یا تستهای کنترل کیفیت مشخص شوند.
در عیوب ریخته گری چدن، دلایل احتمالی ترک شامل تنش حرارتی، طراحی نامناسب قطعه، تغییر ضخامت شدید، سردشدن غیریکنواخت، ترکیب شیمیایی نامناسب، خارجکردن زودهنگام قطعه از قالب و ضربه یا تنش مکانیکی است. در قطعات چدنی با گوشههای تیز، ضخامتهای نامتقارن یا بخشهای متصل به هم با جرم حرارتی متفاوت، احتمال ترک بیشتر میشود.
سردجوشی یا کامل پر نشدن قالب
سردجوشی در ریختهگری زمانی ایجاد میشود که جریانهای مذاب بهدرستی به هم متصل نمیشوند یا مذاب قبل از پرکردن کامل قالب، دمای خود را از دست میدهد. این عیب معمولاً به شکل خط اتصال ضعیف، سطح ناپیوسته یا پرنشدن بخشی از قطعه دیده میشود.
علتهای رایج سردجوشی شامل دمای پایین مذاب، بارریزی کند یا نامنظم، طراحی نامناسب راهگاه، نازک بودن بیش از حد برخی بخشهای قطعه، تهویه ضعیف قالب و فاصله زیاد مسیر جریان مذاب است.
ماسهسوزی، چسبیدن ماسه و عیوب سطحی چدن
ماسهسوزی و چسبیدن ماسه از عیوب سطحی چدن هستند که ظاهر قطعه را خراب میکنند و گاهی ماشینکاری را سختتر یا پرهزینهتر میکنند. در این حالت، سطح قطعه زبر، سوخته، چسبیده به ماسه یا دارای نفوذ مذاب به قالب دیده میشود.
دلایل احتمالی شامل کیفیت نامناسب ماسه قالبگیری، دمای بالای مذاب، پوشش نامناسب قالب، کوبش نامناسب ماسه، نفوذ مذاب به ماسه و انتخاب نامناسب مواد قالب است. اگر دمای بارریزی بیش از نیاز باشد، احتمال واکنش مذاب با قالب و نفوذ به ماسه بیشتر میشود.
آخال و ناخالصی در ریختهگری چدن
آخال در چدن میتواند از سرباره، اکسیدها، مواد قالب، ناخالصی شارژ یا ابزار آلوده وارد مذاب شود. آخالها گاهی روی سطح قطعه دیده میشوند و گاهی داخل قطعه باقی میمانند و بعد از ماشینکاری یا شکست قطعه مشخص میشوند.
دلایل رایج آخال شامل سربارهگیری نامناسب، شارژ آلوده، اکسید شدن مذاب، ابزار برداشت مذاب آلوده، شکستگی بخشهایی از قالب یا مواد نسوز و بیتوجهی به تمیزی کوره و بوته است.
اگر در کارگاه خود با تکرار عیوب ریخته گری چدن مثل مک، آخال، سردجوشی یا کیفیت ناپایدار مذاب روبهرو هستید، بررسی کوره، بوته، مواد نسوز و تجهیزات هوشمندانه میتواند بخشی از مسیر عیبیابی باشد. برای انتخاب و خرید تجهیزات ریختهگری مناسبتر میتوانید از مشاوره تخصصی سپاهان ذوب استفاده کنید.
حتما بخوانید : تفاوت چدن خاکستری و داکتیل؛ مقایسه خواص، کاربردها و انتخاب بهتر
چکلیست عیبیابی عیوب ریخته گری چدن
برای اینکه علت خرابی قطعات چدنی دقیقتر پیدا شود، بهتر است عیبیابی به صورت مرحلهای انجام شود:
- نوع عیب را دقیق مشخص کنید.
- محل عیب روی قطعه را بررسی کنید.
- ظاهر عیب را با مک گازی، حفره انقباضی، ترک یا آخال مقایسه کنید.
- دمای بارریزی را ثبت کنید.
- کیفیت قالب، ماسه و رطوبت آن را بررسی کنید.
- وضعیت راهگاه و تغذیه را کنترل کنید.
- ترکیب شارژ و تمیزی مواد اولیه را بررسی کنید.
- وضعیت کوره، بوته و ابزار برداشت مذاب را کنترل کنید.
- زمان خنککاری و خروج از قالب را بررسی کنید.
- نتیجه اصلاحات را در تولیدهای بعدی ثبت کنید.
ثبت دادهها در کنترل کیفیت ریختهگری چدن بسیار مهم است. بدون ثبت دما، شارژ، قالب، زمان بارریزی و نتیجه قطعه، عیبیابی بیشتر بر اساس حدس انجام میشود.
سخن پایانی
عیوب ریخته گری چدن معمولاً نتیجه یک عامل ساده نیستند. کیفیت ماده اولیه، ترکیب مذاب، دمای ذوب، طراحی قالب، راهگاه، تغذیه، شرایط بارریزی، خنککاری، کوره، بوته و تجهیزات همگی میتوانند در ایجاد یا کاهش عیوب نقش داشته باشند.
برای کنترل بهتر عیوب ریخته گری چدن باید نگاه مرحلهای داشت؛ ابتدا نوع عیب را درست تشخیص داد، سپس محل و شرایط ایجاد آن را بررسی کرد و در نهایت تغییرات فرایندی را با ثبت نتیجه دنبال کرد. اگر برای انتخاب کوره، خرید بوته، مواد نسوز یا تجهیزات مناسب ریختهگری چدن نیاز به راهنمایی دارید، میتوانید از مشاوره تخصصی سپاهان ذوب استفاده کنید تا تجهیزات کورههای ذوب خانگی و صنعتی با نوع فلز، ظرفیت تولید و شرایط کاری شما هماهنگتر انتخاب شود.
سؤالات متداول
1-رایجترین عیوب ریخته گری چدن چیست؟
عیوب ریخته گری چدن متداول: مک گازی، حفره انقباضی، ترک، سردجوشی، ماسهسوزی، آخال، عیوب سطحی، عیوب داخلی و تابیدگی از عیوب رایج قطعات چدنی هستند.
2-تفاوت مک گازی و حفره انقباضی در چدن چیست؟
مک گازی معمولاً به دلیل گاز، رطوبت یا تهویه نامناسب ایجاد میشود و اغلب حفرههایی گردتر دارد. حفره انقباضی بیشتر به انجماد، تغذیه نامناسب و کاهش حجم مذاب مربوط است.
3-چرا قطعات چدنی ترک میخورند؟
ترک میتواند به دلیل تنش حرارتی، طراحی نامناسب، تغییر ضخامت شدید، سردشدن غیریکنواخت، ترکیب نامناسب مذاب، خروج زودهنگام از قالب یا ضربه مکانیکی ایجاد شود.